Çelik bir yapının, tankın veya boru hattının ne kadar süre korozyondan korunacağını belirleyen en önemli etken, boyanın kendisinden çok boyanın uygulandığı yüzeyin kalitesidir. Saha deneyimleri, erken boya hasarlarının büyük bölümünün yetersiz yüzey hazırlığından kaynaklandığını gösterir. Bu yazıda kumlamada sıkça şartnamelerde gördüğünüz Sa 2½ derecesini ve boya sisteminin ISO 12944 serisine göre nasıl seçildiğini açıklıyoruz.
Yüzey Hazırlık Dereceleri: ISO 8501-1
Kumlanmış çelik yüzeylerin temizlik derecesi ISO 8501-1 standardındaki tanım ve referans fotoğraflarla gözle değerlendirilir. Standart, püskürtmeli temizlik (blast cleaning) için dört derece tanımlar:
| Derece | Tanım | Kısa açıklama |
|---|---|---|
| Sa 1 | Hafif püskürtmeli temizlik | Gevşek tufal, pas ve boya giderilir |
| Sa 2 | Kapsamlı püskürtmeli temizlik | Tufal, pas ve yabancı maddelerin çoğu giderilir; kalıntılar sıkı yapışıktır |
| Sa 2½ | Çok kapsamlı püskürtmeli temizlik | Tufal, pas ve kaplama kalıntıları giderilir; kalan izler yalnızca hafif lekeler hâlindedir |
| Sa 3 | Görsel olarak temiz çeliğe püskürtmeli temizlik | Yüzey tamamen temiz ve homojen metalik görünümdedir |
Sa 2½, epoksi ve çinko esaslı astarlar başta olmak üzere çoğu yüksek performanslı koruyucu boya sistemi için asgari şart olarak öngörülen derecedir. Sa 3 ise metal püskürtme (termal sprey) gibi daha hassas uygulamalarda veya özel iç kaplama şartnamelerinde istenebilir. Elle veya mekanik aletle temizlik dereceleri ise St 2 ve St 3 olarak ayrıca tanımlıdır ve genellikle tamir boyalarında kullanılır.
Temizlik Derecesi Tek Başına Yeterli Değildir
Gözle görülen temizlik, boyanın tutunması için gerekli koşulların yalnızca bir kısmıdır. Sahada ve atölyede şu kontroller de yapılmalıdır:
- Yüzey profili (pürüzlülük): ISO 8503 serisine göre karşılaştırıcı (comparator) veya replika bant ile ölçülür. Profil, boya üreticisinin sistem için önerdiği aralıkta olmalıdır; çok düşük profil tutunmayı, çok yüksek profil ise tepe noktalarında ince film kalınlığını riske atar.
- Toz: ISO 8502-3 bant testi ile kumlama sonrası yüzeyde kalan toz miktarı ve tane büyüklüğü değerlendirilir.
- Çözünür tuzlar: Özellikle kıyı bölgelerinde ve deniz suyuna maruz kalmış yüzeylerde, ISO 8502-6 (Bresle yöntemi) ile numune alınıp ISO 8502-9 iletkenlik ölçümüyle değerlendirilir. Gözle görülmeyen tuzlar boya altında kabarma ve korozyona yol açabilir.
- Çiy noktası: ISO 8502-4’e göre yüzey sıcaklığının çiy noktasının en az 3 °C üzerinde olması yaygın kabul gören uygulama koşuludur; bağıl nem de boya üreticisinin sınırları içinde tutulmalıdır.
- Yağ ve gres: Kumlama öncesinde uygun solvent veya deterjanla temizlenmelidir; kumlama yağı gidermez, yüzeye yayar.
Aşındırıcı seçimi
Kumlamada kullanılan aşındırıcı (çelik grit, çelik bilye, mineral veya cüruf esaslı aşındırıcılar) hem temizlik hızını hem de oluşan profili belirler. Açık sahada genellikle tek kullanımlık mineral aşındırıcılar, kapalı kabinlerde ise geri kazanılabilir çelik grit tercih edilir. Aşındırıcının kuru, temiz ve tuz içermeyen olması yüzey kalitesi için önemlidir.
ISO 12944 Serisi: Koruyucu Boya Sistemleri
ISO 12944, çelik yapıların koruyucu boya sistemleriyle korozyondan korunmasını tanımlayan çok bölümlü bir standarttır. Bölümleri arasında çevre sınıflandırması (Bölüm 2), tasarımla ilgili hususlar (Bölüm 3), yüzey türleri ve hazırlığı (Bölüm 4), boya sistemleri (Bölüm 5), laboratuvar performans testleri (Bölüm 6), uygulama ve denetim (Bölüm 7), şartname hazırlama (Bölüm 8) ve açık deniz yapıları (Bölüm 9) bulunur.
Korozivite kategorileri (ISO 12944-2)
| Kategori | Korozivite | Tipik dış ortam örneği |
|---|---|---|
| C1 | Çok düşük | Isıtılan, kuru iç mekânlar |
| C2 | Düşük | Kirliliği düşük kırsal alanlar |
| C3 | Orta | Kentsel ve hafif sanayi atmosferi, tuzluluğu düşük kıyı |
| C4 | Yüksek | Sanayi bölgeleri ve orta tuzluluktaki kıyı alanları |
| C5 | Çok yüksek | Yüksek nemli, agresif sanayi atmosferi ve yüksek tuzluluktaki kıyı |
| CX | Aşırı | Açık deniz ve aşırı agresif sanayi ortamları |
Su ve toprak içinde kalan yapılar için ayrıca Im1 (tatlı su), Im2 (deniz/acı su), Im3 (toprak) ve Im4 (katodik korumalı deniz suyu) kategorileri tanımlıdır.
Dayanıklılık sınıfları
ISO 12944, boya sisteminden beklenen ilk büyük bakıma kadar geçen süreyi dayanıklılık sınıflarıyla ifade eder: düşük (L), orta (M), yüksek (H) ve çok yüksek (VH). Bu bir garanti süresi değil, sistem seçimine yardımcı olan teknik bir hedeftir.
Boya Sistemi Nasıl Seçilir?
- Ortamı belirleyin: Yapının bulunduğu yerin korozivite kategorisini (ve varsa daldırma koşulunu) tespit edin. Kıyıya yakınlık, sanayi emisyonları ve yoğuşma en belirleyici etkenlerdir.
- Hedef dayanıklılığı seçin: Bakım erişiminin zor olduğu yapılarda (tank gövdesi, yüksek konstrüksiyon, konveyör galerisi) daha yüksek dayanıklılık sınıfı ekonomik olur.
- Sistemi ISO 12944-5 ve üretici verisiyle eşleştirin: Astar türü (ör. çinkoca zengin epoksi), ara kat (epoksi, MIO epoksi) ve son kat (poliüretan gibi UV dayanımlı sistemler) ile kat sayısı ve nominal kuru film kalınlığı (NDFT) belirlenir.
- Yüzey hazırlığını sisteme bağlayın: Seçilen sistem için gereken temizlik derecesi ve profil şartnameye yazılır.
- Kontrol planı hazırlayın: Kuru film kalınlığı ölçümü (ISO 19840), gerekirse yapışma testleri (ISO 4624 çekme veya ISO 2409 çapraz kesim) ve kayıt formları belirlenir.
Tipik uygulama örnekleri
- Kıyı bölgesinde tank dış yüzeyi: Çinko içeren epoksi astar + epoksi ara kat + poliüretan son kat yaygın bir kurgudur.
- Tank iç yüzeyi: Depolanan ürüne uyumlu epoksi veya novolak epoksi iç kaplamalar; ürün uyumluluğu boya üreticisinden teyit edilmelidir.
- Çelik konstrüksiyon (iç mekân, düşük korozivite): Daha az kat sayılı alkid veya epoksi sistemler yeterli olabilir.
Sistem tablolarındaki kat kalınlıkları ve kombinasyonlar örnek niteliğindedir; nihai sistem her zaman proje şartnamesi ve boya üreticisinin teknik veri föyleriyle kesinleştirilmelidir.
Uygulamada Sık Yapılan Hatalar
- Kumlanmış yüzeyin uzun süre beklemesi sonucu yüzey paslanması (flash rust) ile boyamaya geçilmesi
- Çiy noktası ve nem kontrolü yapılmadan sabah veya akşam saatlerinde uygulama
- Kenar, köşe ve kaynak dikişlerinde ön boya (stripe coat) yapılmaması
- Katlar arası bekleme sürelerine (overcoating interval) uyulmaması
- Kuru film kalınlığının ölçülmeden yalnızca harcanan boya miktarıyla tahmin edilmesi
Kayıt ve Raporlama
Bir kumlama-boya işinin kalitesi, uygulamadan yıllar sonra bile izlenebilir olmalıdır. Bu nedenle her uygulama alanı için ortam ölçümleri (sıcaklık, nem, çiy noktası), yüzey temizlik derecesi, profil ve tuz ölçümleri, kullanılan boyanın parti numaraları ve kuru film kalınlığı sonuçları kayıt altına alınmalıdır.
Ardamak ile Kumlama ve Boya Uygulamaları
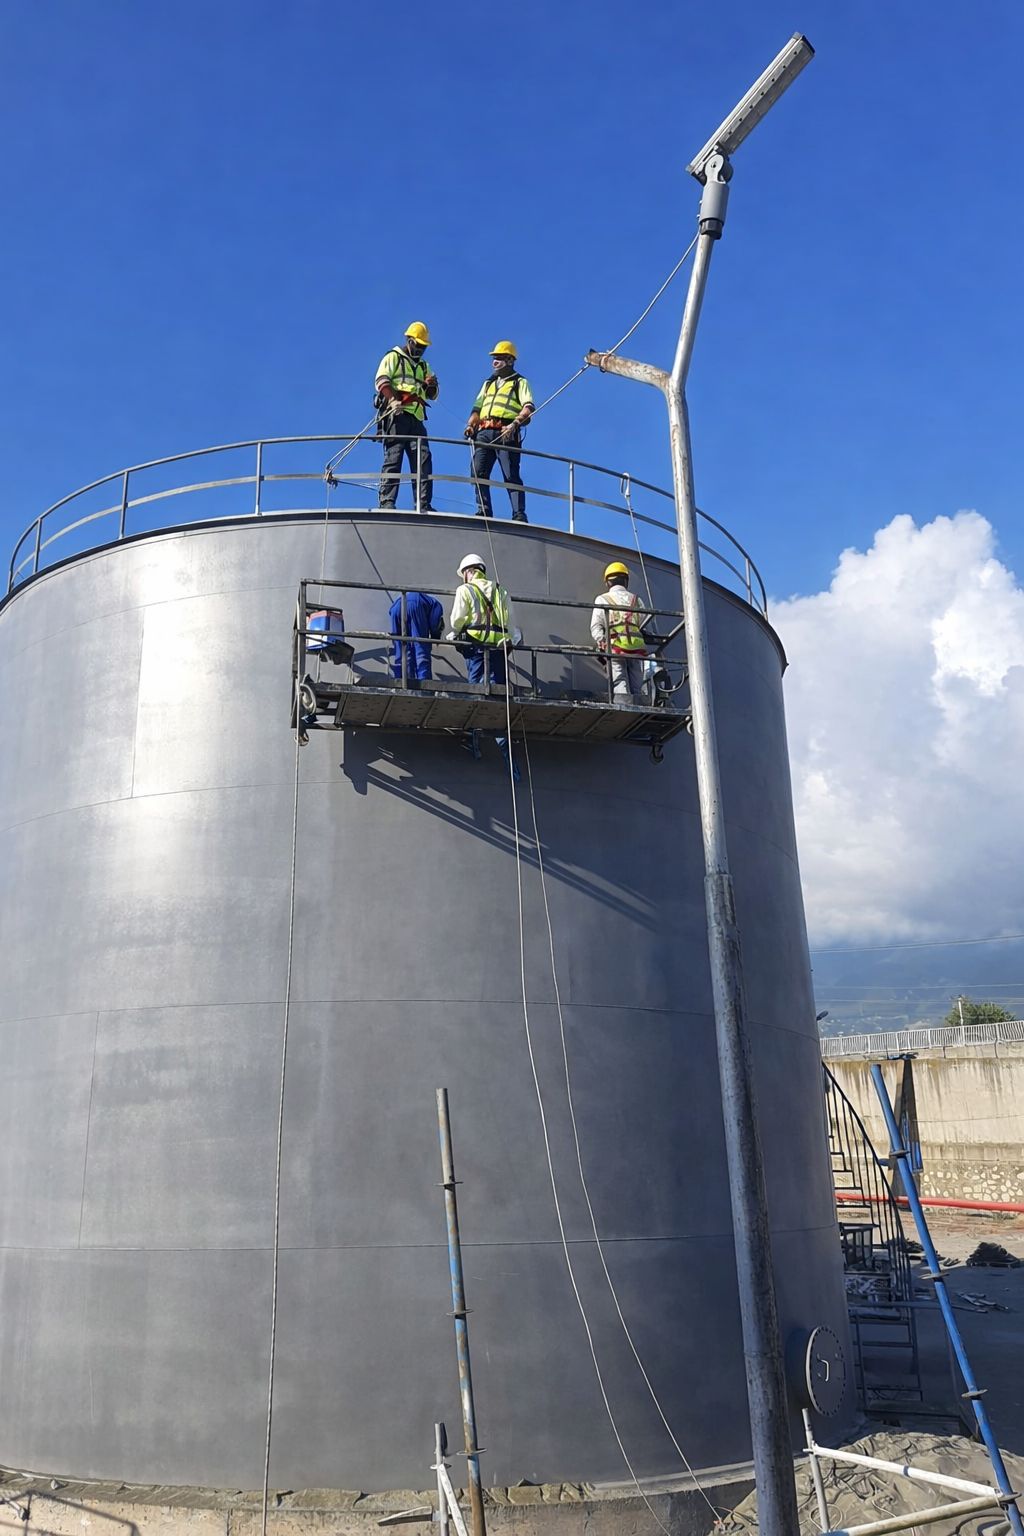
Ardamak; depolama tankları, boru hatları, konveyör galerileri ve çelik yapılarda kumlama ile yüzey hazırlığı ve koruyucu boya uygulamalarını, ISO 8501-1 ve ISO 12944 gibi standartlara uygun şekilde yürütür. Uygulama kapsamı için kumlama ve boyama sayfasına göz atabilir, yüzey alanı, ortam koşulu ve mevcut boya durumu bilgisiyle teklif talebi iletebilirsiniz.