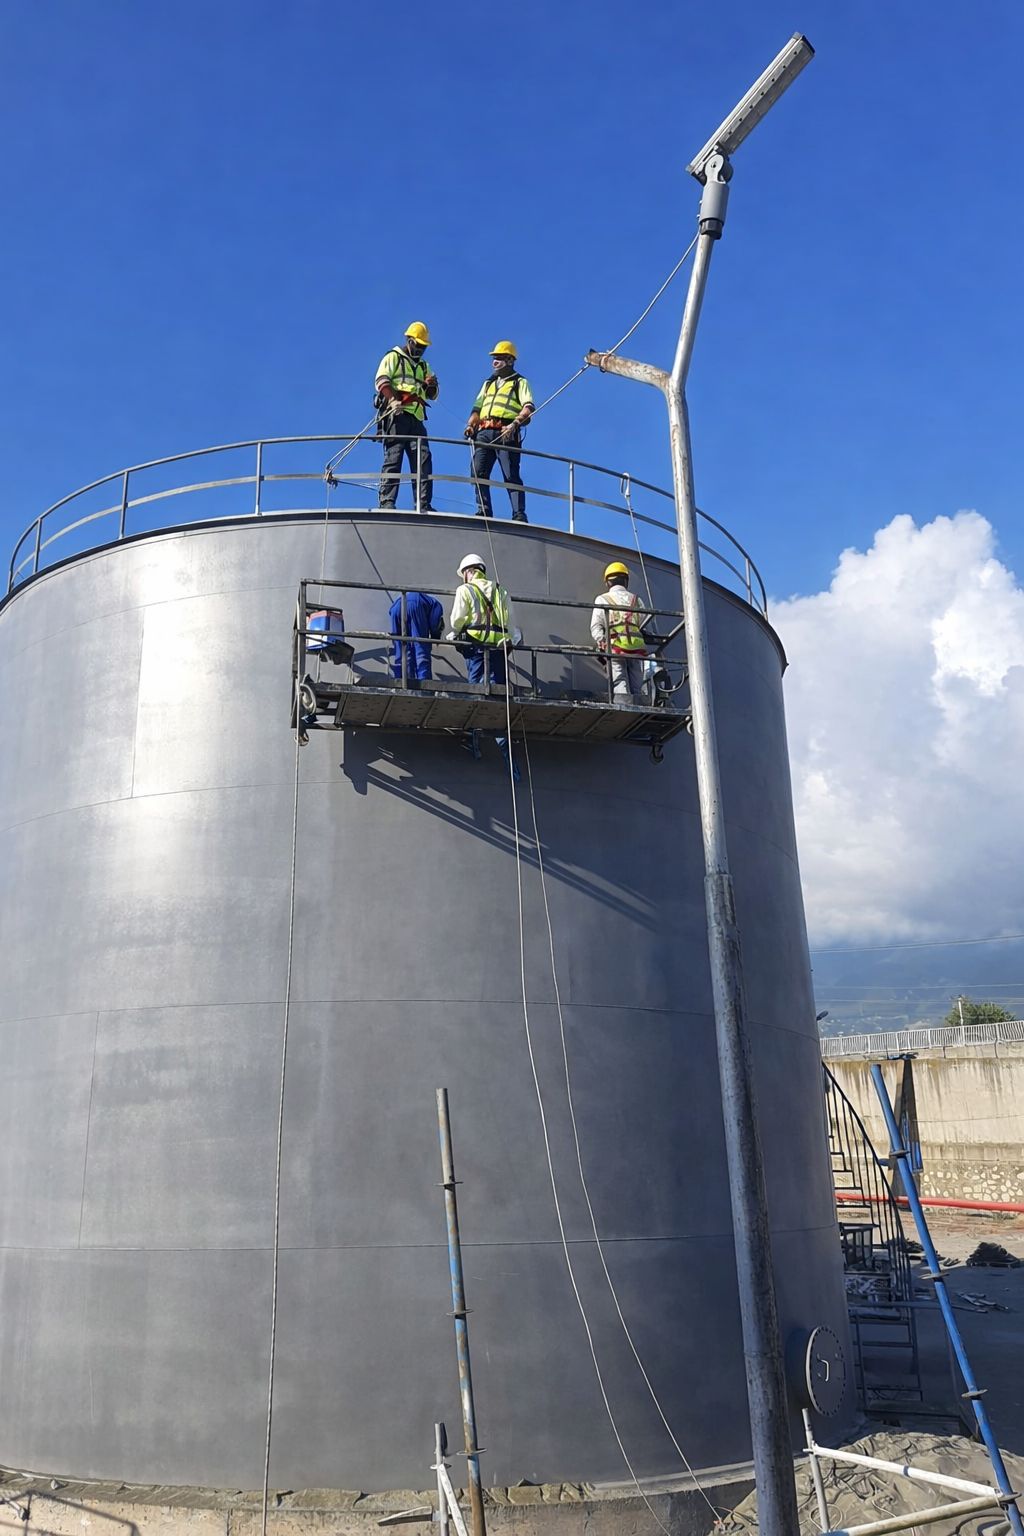
Çelik bir yapının korozyona karşı ömrü, büyük ölçüde boyadan önce yapılan yüzey hazırlığına bağlıdır. Ardamak; depolama tankları, boru hatları, çelik yapılar ve endüstriyel ekipmanlar için kumlama ve endüstriyel boyama hizmetini atölyede ve sahada uygular. Yüzey hazırlama derecesi ISO 8501-1’e göre (çoğu ağır hizmet sisteminde Sa 2½) belirlenir; yüzey pürüzlülüğü ISO 8503, yüzey temizliği ise ISO 8502 serisi yöntemlerle kontrol edilir.
Boya sistemi, yapının bulunduğu ortamın ISO 12944-2 korozivite sınıfına (C1’den CX’e, suya veya toprağa gömülü kısımlarda Im sınıfları) ve hedeflenen dayanım süresine göre seçilir. Tipik ağır hizmet sistemlerinde çinko bakımından zengin astar, epoksi ara kat ve UV dayanımlı poliüretan son kat kullanılır; tank içlerinde ürünle uyumlu epoksi esaslı kaplamalar tercih edilir. Boya üreticisinin teknik föyü, sistemin vazgeçilmez referansıdır.
Uygulama sırasında ortam sıcaklığı, bağıl nem ve çiy noktası ölçülür; yüzey sıcaklığının çiy noktasının en az 3 °C üzerinde olması şartı aranır. Her kat için yaş ve kuru film kalınlığı ölçülür, gerektiğinde yapışma testi yapılır. Böylece konveyör galerilerinden tank gövdelerine kadar her yüzey, ölçüm kayıtlarıyla teslim edilir.
Hizmet kapsamı
- Aşındırıcı püskürtmeli kumlama (Sa 2, Sa 2½, Sa 3)
- Mekanik ve elle temizleme (St 2 / St 3) ile lokal tamir hazırlığı
- Tank dış gövde, tavan ve aksesuar boyası
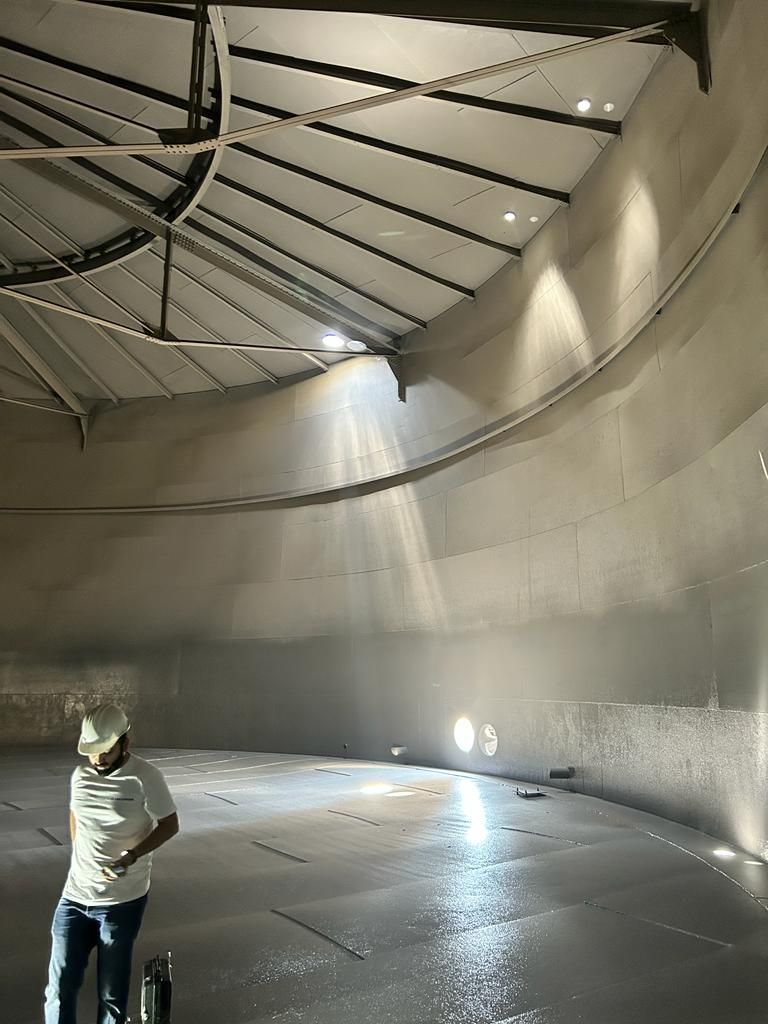
- Tank içi epoksi kaplama ve taban kaplaması
- Boru, spool ve boru köprüsü boyası
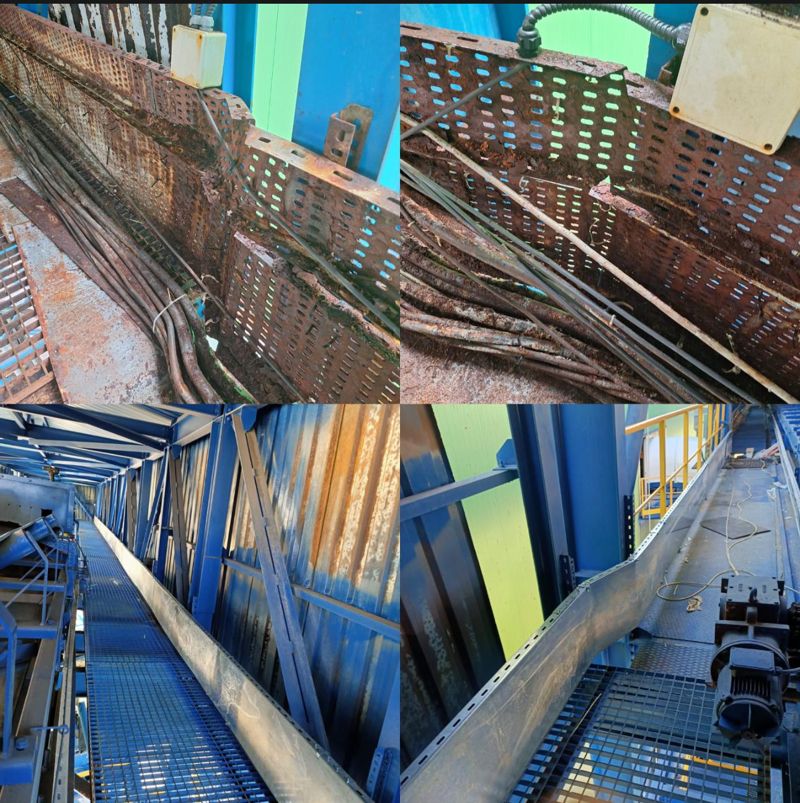
- Çelik yapı, konveyör galerisi ve bunker revizyon boyası
- Çinko zengin astar, epoksi ara kat ve poliüretan son kat sistemleri
- Çiy noktası, film kalınlığı ve yapışma ölçümleriyle kayıtlı uygulama
Teknik özellikler
| Yüzey hazırlama | Sa 2 / Sa 2½ / Sa 3 ve St 2 / St 3 (ISO 8501-1) |
|---|---|
| Korozivite sınıfı | C1–CX, Im1–Im4 (ISO 12944-2); saha koşuluna göre belirlenir |
| Boya sistemleri | Çinko zengin epoksi/silikat astar, epoksi ara kat, poliüretan son kat, tank içi epoksi kaplamalar |
| Film kalınlığı | Seçilen sisteme ve boya üreticisi föyüne göre |
| Kontroller | Çiy noktası ve nem, pürüzlülük, toz/tuz, DFT, yapışma |
| Uygulama yeri | Atölye ve saha (iskele, sepetli platform) |
Standartlar
Proje süreci
Yüzey ve Ortam Tespiti
Mevcut boya durumu, pas derecesi ve yapının bulunduğu ortam incelenir; korozivite sınıfı ve hedef dayanım belirlenir.
Sistem Seçimi
Boya üreticisinin teknik föyleri esas alınarak astar, ara kat ve son kat ile kat kalınlıkları belirlenir.
Ön Hazırlık
Keskin kenarlar ve kaynak çapakları giderilir, yağ ve kir temizlenir, korunacak ekipmanlar kapatılır.
Kumlama ve Kontrol
Yüzey şartnamedeki dereceye kadar kumlanır; pürüzlülük, toz ve gerektiğinde çözünür tuz kontrolü yapılır.
Boya Uygulaması
Çiy noktası ve nem şartları sağlandığında katlar sırayla uygulanır; kenar ve kaynaklara ön kat (stripe coat) yapılır.
Ölçüm ve Teslim
Kuru film kalınlığı, görsel kontrol ve gerektiğinde yapışma testi sonuçları raporlanarak teslim edilir.
Neden Ardamak?
Ölçümle uygulama
Her kat, çevre şartları ve film kalınlığı ölçümleriyle kayıt altına alınır; garanti ve bakım planlaması için veri oluşur.
Ortama uygun sistem
Kıyı, sanayi ve iç bölge koşulları için ISO 12944 esaslı sistem seçimi yapılır; gereğinden ağır ya da yetersiz sistemden kaçınılır.
İmalatla entegre
Tank, boru ve çelik yapı imalatıyla aynı programda kumlama-boya yapıldığından taşıma hasarı ve rötuş ihtiyacı azalır.
Revizyon deneyimi
Konveyör galerisi, bunker ve tank gibi işletmedeki yapılarda, üretimi aksatmayacak bölümlü çalışma planı yapılır.
İlgili ekipmanlar
- Çelik Depolama Tankları — Ham petrol, akaryakıt, kimyasal ve su için API 650’ye uygun, sahada kaynaklı dikey silindirik çelik depolama tankları.
- Bant Konveyör ve Konveyör Galerisi — Dökme malzeme taşıma için bant konveyör şasesi, kapalı konveyör galerisi, yürüyüş yolu ve aktarma kuleleri; galeri revizyonu ve yenilemesi.
- Proses Boru Spool’ları ve Büyük Çaplı Borular — İzometrik çizime göre atölyede imal edilen, numaralandırılmış ve test edilmiş proses boru spool’ları; büyük çaplı boru imalatı ve kaplama.